


A 1/4 Rohrgewindebohrergrößeist der Durchmesser des Pilotlochs, das vor dem Schneiden eines konischen Rohrinnengewindes gebohrt wird. Der Prozess umfasst normalerweise das Bohren der geraden Bohrung auf die angegebene Größe, das Entgraten oder leichte Anfasen des Eingangs und das Ausrichten1/4-18 NPT-Hahn, Schneiden Sie das konische Gewinde auf eine kontrollierte Tiefe, entfernen Sie Späne und prüfen Sie das fertige Gewinde mit der angegebenen Lehre.
Für einen1/4-18 NPT-Gewinde, die allgemein angegebene Gewindebohrergröße ist7/16 Zoll, entspricht 0,4375 Zoll oder 11,11 mm. Dieser Durchmesser lässt genügend Material für den Gewindebohrer übrig, um das erforderliche Gewinde zu formen, ohne übermäßigen Schnittwiderstand zu erzeugen, während die fertigen Gewindeanschlüsse häufig in hydraulischen Verteilern, Ventilkörpern, Pumpengehäusen, pneumatischen Komponenten und Instrumentenanschlüssen für Manometer, Sensoren, Schlauchanschlüsse und Ablassstopfen verwendet werden. Ein kleineres Loch erhöht das Gewindeschneiddrehmoment und das Risiko eines Werkzeugbruchs, während ein übergroßes Loch den Gewindeeingriff verringern kann. Der1/4Bei der Bezeichnung handelt es sich um die Nenngröße des Rohrgewindes und nicht um den tatsächlichen Durchmesser des gebohrten Lochs, und da NPT konisch ist, muss das fertige Gewinde auch durch die Gewindeschneidtiefe und die Gewindestärke kontrolliert werden – und nicht allein durch die Bohrergröße.
Welche Bohrergröße ist für einen 1/4-18 NPT-Gewindebohrer erforderlich?
Für einen1/4-18 NPT Innengewinde, die allgemein angegebene Gewindebohrergröße ist7/16 Zoll, gleich0,4375 Zoll oder 11,1125 mm. Dies ist der Durchmesser der geraden Pilotbohrung ohne Gewinde, die vorbereitet wird, bevor der NPT-Rohrgewindebohrer das konische Innengewinde schneidet. Der1/4Bezeichnung ist eine Nenngröße des Rohrgewindes; es stellt nicht den tatsächlichen Bohrerdurchmesser oder den fertigen Gewindelochdurchmesser dar.
| Artikel | Spezifikation | Bedeutung der Bearbeitung |
|---|---|---|
| Fertige Threadbezeichnung | 1/4-18 NPT | Definiert das erforderliche konische Innenrohrgewinde |
| Größe des Gewindebohrerbohrers | 7/16 Zoll | Durchmesser des Pilotlochs vor dem Gewindeschneiden |
| Dezimaler Bohrerdurchmesser | 0.4375 in | Wird für die Werkzeug- und Bearbeitungseinrichtung verwendet |
| Exakte metrische Umrechnung | 11.1125 mm | Direkter Umbau von 7/16 Zoll |
| Praktischer gerundeter Wert | 11.11 mm | Geeignet als Maßreferenz |
| Gewindesteigung | 18 TPI | Der fertige Faden hat 18 Fäden pro Zoll |
| Fadenform | 60 Grad konisches Rohrgewinde | Wird durch den NPT-Gewindebohrer erzeugt, nicht durch den Bohrer |
| Thread-Referenz | ASME B1.20.1 | Definiert NPT-Gewindegeometrie und Messanforderungen |
Der7/16-Zoll-PilotlochEs bleibt genügend Material übrig, damit der Gewindebohrer das Gewinde ohne übermäßiges Schneiddrehmoment formen kann. Ein zu kleines Loch erhöht das Risiko eines Gewindebohrerbruchs, während ein zu großes Loch den Gewindeeingriff verringert. Da NPT konisch ist, ist das fertig1/4-18 NPT-Gewindemuss auch anhand der Gewindetiefe kontrolliert und mit dem angegebenen Lehrdorn überprüft werden.
Wie sich die Größe des Gewindebohrers auf das fertige NPT-Gewinde auswirkt
Die Größe eines Gewindebohrers entspricht nicht der Größe des fertigen Gewindes. Dabei handelt es sich um den Durchmesser des glatten zylindrischen Lochs, das vor dem Gewindeschneiden vorbereitet wurde. Der Bearbeitungs- und Prüfablauf umfasst mehrere separate Elemente mit jeweils unterschiedlicher Funktion.
| Begriff | Bedeutung |
|---|---|
| 1/4-18 NPT | Die Nennbezeichnung des fertigen Rohrinnengewindes |
| Gewindebohrer | Der Bohrer, mit dem das einfache Pilotloch hergestellt wurde |
| 1/4-18 NPT Rohrhahn | Das Schneidwerkzeug, das das konische Innengewinde formt |
| Fertiger NPT-Anschluss | Das Gewindeloch, das ein passendes NPT-Außengewinde aufnimmt |
| Gewindelehre | Das Inspektionswerkzeug zur Überprüfung des fertigen Gewindes |
Der Bohrer entfernt das Mittelmaterial, legt den Lochdurchmesser fest und steuert die anfängliche Lochachse, erzeugt jedoch nicht das spiralförmige Gewindeprofil. Der NPT-Rohrgewindebohrer trägt anschließend Material von der Bohrungswand ab, um das konische Innengewinde zu formen.
Der Gewindebohrerdurchmesserist nur eine von mehreren Dimensionen, die den fertigen Port definieren. In der Zeichnung können auch Bohrtiefe, Gewindetiefe, Fasen- oder Senkungsgeometrie, Gesamtgewindelänge, Passungseingriff und Lehrenposition angegeben werden. Ein korrektes Pilotloch allein garantiert keine Akzeptanz; Eine falsche Gewindetiefe oder Eintrittsgeometrie kann immer noch zu Montage- oder Messgerätefehlern führen.
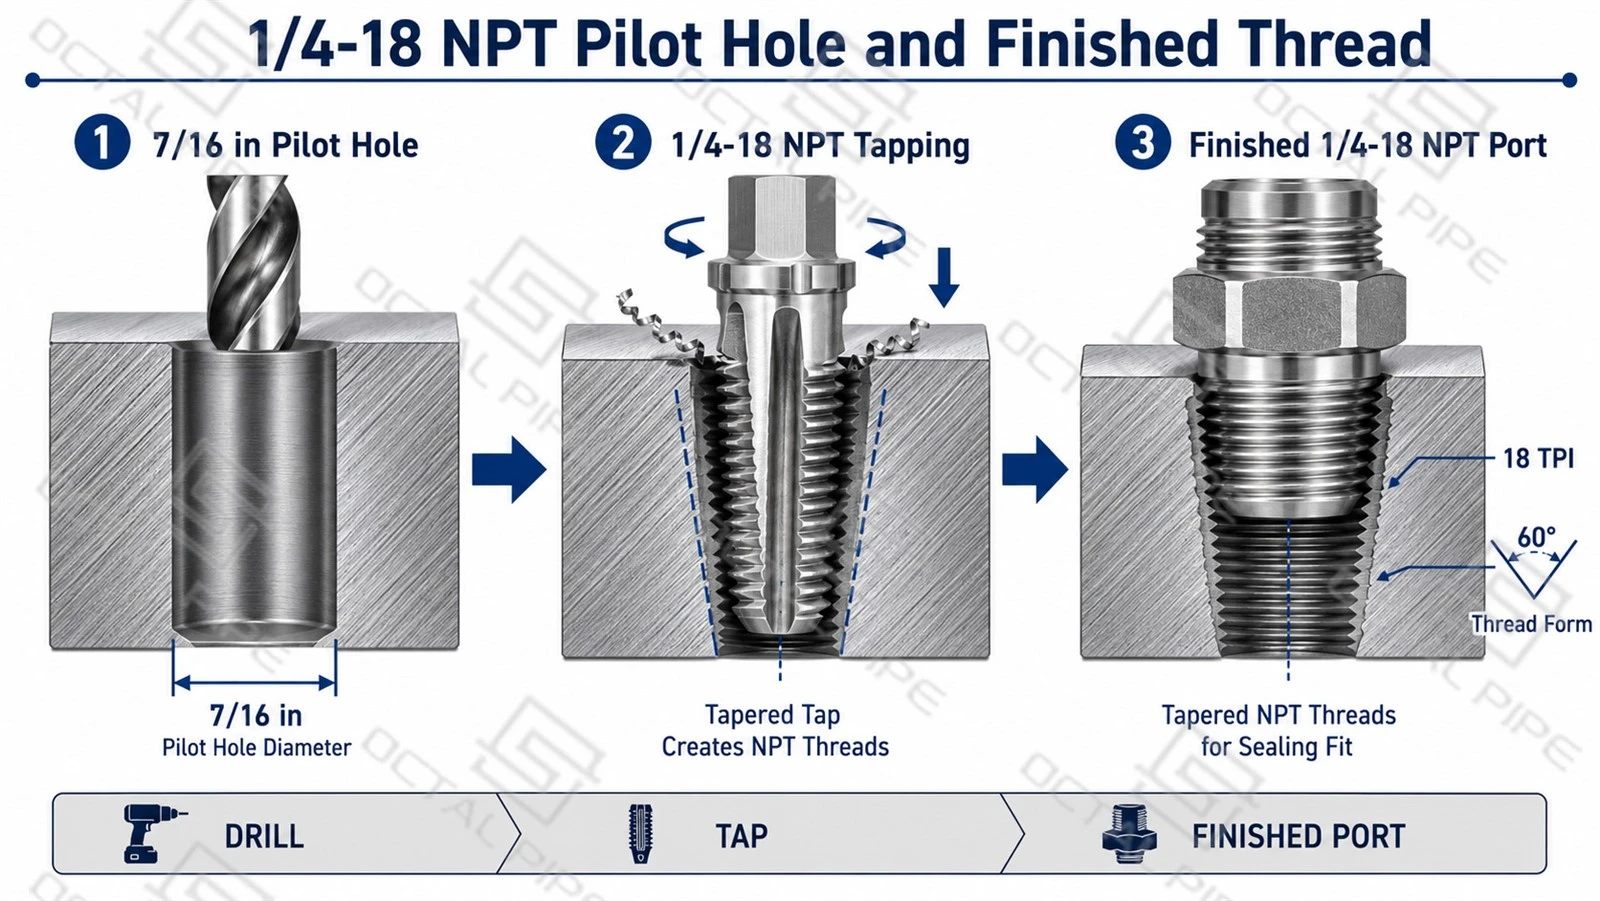
Wie ein 1/4-18 NPT-Innengewinde entsteht
A 1/4-18 NPT Innengewindebeginnt mit einer Geraden7/16-Zoll-Pilotloch. Der Bohrer legt den anfänglichen Bohrungsdurchmesser und die Lochachse fest, erzeugt aber nicht das Gewinde. Eine konische1/4-18 NPT Rohrhahnwird dann in das Loch vorgeschoben, um das 60-Grad-Gewindeprofil, 18 Gewindegänge pro Zoll und den erforderlichen NPT-Konus zu schneiden.
Da der Rohrgewindebohrer selbst konisch ist, nimmt der effektive Gewindedurchmesser am Anschlusseingang zu, je tiefer der Gewindebohrer in das Werkstück eindringt. Die endgültige Gewindegröße hängt daher nicht nur vom Durchmesser der Vorbohrung ab, sondern auch von der Gewindebohrergeometrie und der kontrollierten Gewindeschneidtiefe.
| Bearbeitungsphase | Werkzeugaktion | Funktionsgesteuert |
|---|---|---|
| Pilotlochbohrung | Erzeugt eine Gerade7/16-Zoll-Zylinderloch | Anfänglicher Bohrungsdurchmesser und Lochausrichtung |
| Einreisevorbereitung | Entfernt Grate und sorgt für eine kontrollierte Fase | Tippen Sie auf Eintrag und Schutz des ersten vollständigen Threads |
| Rohranbohren | Schneidet das60-Grad-Gewindeprofil, 18 TPIund NPT-Kegel | Gewindeform, Steigung und konische Geometrie |
| Tiefenkontrolle | Stoppt den konischen Gewindebohrer an der festgelegten axialen Position | Effektive Gewindegröße und passender Eingriff |
| Gewindemessung | Prüft den fertigen Anschluss mit dem angegebenen NPT-Messdorn | Steigungsdurchmesserposition und Gewindeaufnahme |
Der7/16-Zoll-BohrergrößeBestimmt nur, wie viel Material noch übrig ist, damit der Rohrhahn entfernt werden kann. Es definiert nicht die endgültige Größe des Gewindeanschlusses. Wenn der Gewindebohrer zu früh stoppt, bleibt der wirksame Gewindedurchmesser zu klein und die Armatur greift möglicherweise nicht ausreichend ein. Wenn der Hahn zu weit vorgeschoben wird, wird der Anschluss überdimensioniert und die Armatur dringt möglicherweise zu tief ein oder bietet nicht genügend Übermaß.
Aus diesem Grund erfordert ein wiederholbarer 1/4-18 NPT-Anschluss sowohl eine kontrollierte Gewindetiefe als auch eine abschließende Überprüfung des Messgeräts. Die Bearbeitungstiefe kann zur Festlegung des Produktionsaufbaus herangezogen werden, das fertige Gewinde sollte jedoch anhand der angegebenen NPT-Messposition und nicht nur anhand des Bohrerdurchmessers oder des optischen Erscheinungsbilds akzeptiert werden.
Vorbereiten des Lochs vor dem Gewindeschneiden
Stellen Sie vor dem Bohren sicher, dass das erforderliche Gewinde vorhanden ist1/4-18 NPT, da andere Viertelzoll-Gewindesysteme möglicherweise andere Bohrer, Gewindebohrer und Lehren verwenden. Auch die Lochart, die Bohrtiefe, das Werkstückmaterial und die verfügbare Wandstärke sollten vor der Bearbeitung überprüft werden.
| Kontrollelement | Hauptanforderung |
|---|---|
| Threadbezeichnung | Bestätigen1/4-18 NPTauf der Zeichnung |
| Lochtyp und -tiefe | Identifizieren Sie Durchgangs- oder Sacklöcher und sorgen Sie für ausreichend Gewinde- und Spanfreiraum |
| Lochausrichtung | Halten Sie die Bohrerachse im rechten Winkel zur Referenzfläche |
| Einreisevorbereitung | Eine leichte Fase anbringen und Grate entfernen, ohne die Öffnung zu vergrößern |
| Reinigung und Inspektion | Entfernen Sie Späne und überprüfen Sie Lochdurchmesser, Tiefe und Ausrichtung vor dem Gewindeschneiden |
Der Rohrgewindebohrer folgt der Bohrlochachse, sodass ein abgewinkeltes oder schlecht platziertes Pilotloch die Ausrichtung und Abdichtung des Fittings beeinträchtigen kann, selbst wenn die richtige Bohrergröße verwendet wird.
Durchgangslöcher und Sacklöcher
Das GemeinsameBohrergröße für 1/4 NPTÜberreste7/16 ZollSowohl für Durchgangslöcher als auch für Sacklöcher, die erforderliche Bohrtiefe ist jedoch unterschiedlich.
| Lochtyp | Hauptbearbeitungsanforderung |
|---|---|
| Durchgangsloch | Kontrollieren Sie die Ausrichtung, Gratausbrüche und Spanverunreinigungen |
| Sackloch | Ermöglichen Sie zusätzliche Tiefe für die Gewindesteigung, unvollständige Gewinde, Bohrspitzengeometrie und Spanfreiheit |
Ein Sackloch muss tiefer reichen als das erforderliche nutzbare Gewinde. Es gibt keine universelle Bohrtiefe, die nur auf der Grundlage basiert1/4 NPT Lochgröße; Die endgültige Tiefe hängt von der Gewindebohrergeometrie, dem erforderlichen Gewindeeingriff, der Bauteilzeichnung und der minimalen verbleibenden Wandstärke ab.
Schneiden des Rohrinnengewindes
Nachdem das Pilotloch gebohrt wurde, formt der 1/4-18 NPT-Rohrgewindebohrer das Innengewinde. Der Gewindebohrer sollte entsprechend dem Werkstückmaterial, der Lochart, der Maschine und der Spanflussrichtung ausgewählt werden.
Ein kontrollierter Gewindeschneidvorgang sollte die folgenden Praktiken umfassen:
- Überprüfen Sie vor der Verwendung die Hahnidentifikation.
-
Überprüfen Sie die Schneidkanten auf Verschleiß, Absplitterungen oder Materialansammlungen.
-
Richten Sie den Gewindebohrer auf die Bohrlochachse aus.
-
Verwenden Sie eine für Material und Werkzeug geeignete Schneidflüssigkeit.
-
Vermeiden Sie seitliche Belastung beim Einsteigen.
-
Drehmoment und Axialvorschub steuern.
-
Verwalten Sie die Späne entsprechend dem Hahndesign.
-
Vermeiden Sie, dass der Gewindebohrer den Boden eines Sacklochs berührt.
-
Stoppen Sie, bevor der Faden zu groß wird.
-
Reinigen Sie den Anschluss vor der Inspektion.
Eine übliche Anweisung zum Gewindeschneiden von Hand besteht darin, den Gewindebohrer regelmäßig vor- und zurückzudrehen, um Späne zu brechen. Dieser Ansatz eignet sich möglicherweise für einige Handgewindebohrer mit gerader Nut, sollte jedoch nicht bei jedem Gewindeschneidvorgang mechanisch angewendet werden. Werkzeuge mit Spiralspitze, Spiralnut, unterbrochenem Gewinde und starre Maschinengewindeschneidwerkzeuge stellen unterschiedliche Anforderungen an die Spankontrolle.

Warum die Gewindetiefe für NPT wichtiger ist
Bei einem geraden Maschinengewinde erhöht der zusätzliche Werkzeugweg hauptsächlich die Gewindelänge. Bei einem konischen NPT-Gewinde verändert der zusätzliche Hub auch die effektive Gewindegröße an der Anschlussfläche.
| Klopfbedingung | Ergebnis im Hafen | Montagerisiko |
|---|---|---|
| Tippen Sie zu flach | Die effektive Öffnung bleibt zu klein | Das Fitting geht möglicherweise nicht weit genug hinein |
| Korrekte kontrollierte Tiefe | Die erforderliche Einrast- und Messposition wird erreicht | Konsequente Montage |
| Tippen Sie zu tief | Effektive Öffnung wird überdimensioniert | Die Verschraubung kann zu weit eindringen oder sich locker anfühlen |
| Inkonsistente Werkzeugprojektion | Die Anschlussgröße variiert zwischen den Teilen | Instabile Montage- und Prüfergebnisse |
| Abgenutzter Wasserhahn | Gewindeform und -größe können abweichen | Schlechtes Messergebnis oder Leckagerisiko |
Die Anzahl der Gewindegänge, die über dem Werkstück verbleiben, kann als Einstellungsbeobachtung verwendet werden, sollte jedoch nicht die endgültige Abnahmemethode sein. Der Gewindebohrervorsprung variiert je nach Werkzeugdesign, Haltereinrichtung, Nachschleifen, Fasenlänge und Werkstückgeometrie.
Überprüfen des fertigen 1/4-18 NPT-Gewindes
Ein Richtig7/16-Zoll-Pilotlochgarantiert keine akzeptable Qualität1/4-18 NPT-Gewinde. Da der Gewindebohrer konisch ist, hängt die fertige Gewindegröße auch von der Gewindetiefe, der Ausrichtung, dem Werkzeugzustand und der Spanabfuhr ab.
| Inspektionsgegenstand | Verfahren | Was es bestätigt |
|---|---|---|
| Durchmesser der Pilotbohrung | Bohrungsmessung | Richtige Startlochgröße |
| Thread-Zustand | Sichtprüfung | Keine Grate, abgerissene Fäden oder festsitzende Späne |
| Fertige Fadengröße | KalibriertLehrdorn L1 | Korrekte handfeste Einrastposition |
| Funktionsprüfung | Passende Anpassung oder spezifizierter Test | Montage- und Dichtungsleistung |
Herunterladen:1/4-18 NPT-Gewindebohrergröße, Gewindetiefe und Inspektionsanleitung
DerLehrdorn L1ist das Hauptabnahmewerkzeug für das fertige NPT-Innengewinde. Seine Referenzposition sollte anhand der angegebenen Teilfläche überprüft werden, wobei etwaige Fasen oder Senkungen zu berücksichtigen sind. Eine passende Armatur kann den Zusammenbau bestätigen, sollte jedoch die Prüfung des kalibrierten Messgeräts nicht ersetzen.
NPT ist nicht dasselbe wie andere Viertelzoll-Gewinde
Einige Gewindesysteme enthalten „1/4“ in ihrer Bezeichnung, sind jedoch nicht austauschbar.
| Thread-System | Typische Bezeichnung | Tonhöhe | Gewindewinkel | Bilden | Den gleichen Gewindebohrer automatisch verwenden? |
|---|---|---|---|---|---|
| NVV | 1/4-18 NPT | 18 TPI | 60 Grad | Konisch | Gemeinsame Referenz siehe Tabelle 1 |
| NPTF | 1/4-18 NPTF | 18 TPI | 60 Grad | Konische Trockendichtung | Bestätigen Sie das Zeichnen, tippen Sie und messen Sie |
| BSPT intern | Rc1/4 | 19 TPI | 55 Grad | Konisch | NEIN |
| BSPT extern | R1/4 | 19 TPI | 55 Grad | Konisch | NEIN |
| BSPP | G1/4 | 19 TPI | 55 Grad | Parallel | NEIN |
| Einheitliches Grobgewinde | 1/4-20 UNC | 20 TPI | 60 Grad | Parallel | NEIN |
Herunterladen:1/4-Zoll-Gewindekennzeichnung: NPT, NPTF, BSPT, BSPP und UNC
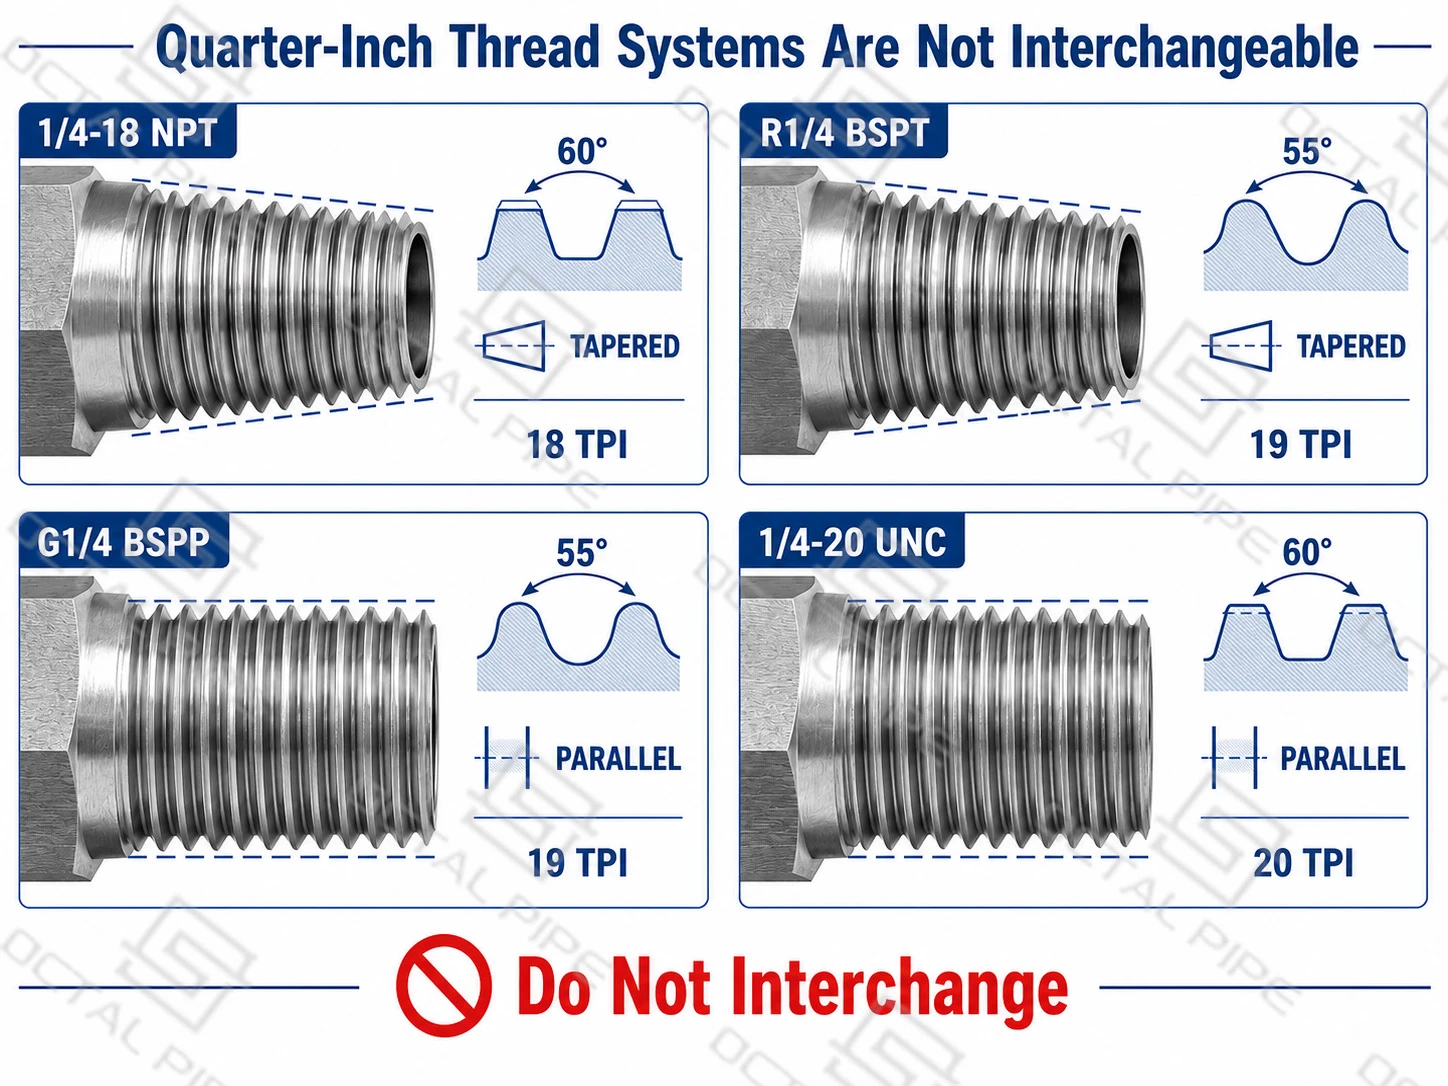
Mehrere Viertelzoll-Gewindesysteme verwenden ähnliche Nennbezeichnungen, ihre Steigung, ihr Gewindewinkel, ihre Konizität und ihre Dichtungsmethode unterscheiden sich jedoch. Der Gewindebohrer, der Rohrgewindebohrer und die Prüflehre müssen daher aus der vollständigen Gewindebeschreibung und nicht aus dem Gewindebohrer ausgewählt werden1/4Bezeichnung allein.
Ein nicht passendes Fitting kann über mehrere Umdrehungen in den Anschluss eindringen, ein teilweises Einrasten bestätigt jedoch nicht die Kompatibilität. Unterschiede in der Steigung oder Gewindeform können zu Quergewinden, beschädigten Flanken, falschem Eingriff und Undichtigkeiten führen. Gewindedichtmittel können inkompatible Geometrien nicht korrigieren, daher sollte der erforderliche Standard vor dem Bohren und Gewindeschneiden bestätigt werden.
FAQ

01.Was ist die richtige 1/4-Rohrgewindebohrergröße?
02.Kann ein 11-mm-Bohrer für einen 1/4 NPT-Gewindebohrer verwendet werden?
03. Wie tief sollte ein 1/4-18 NPT-Gewindehahn geschnitten werden?
04.Können der gleiche Bohrer und Gewindebohrer für 1/4 NPT-, NPTF-, BSPT- oder BSPP-Gewinde verwendet werden?
Zertifizierungen

CE-Zertifikat

ISO 9001-Zertifikat

API Q1-Zertifikat

ABS-Zertifikat

AP-5L Zertifikat

API-5CT Zertifikat


